
碳预制件/GFRP/聚乙烯纤维怎么切?SF-3441+SF-8500RR超声方案22kHz大振幅42φ圆柱机身让机器人切三维工件
复合材料与纤维类材料的切割,难点从来不在 "刀具够不够锋利",而在刀具压下去的那一刻材料会不会分层、散纱、崩边。SONOTEC(松泰克)SF-3441 振荡器主机配 SF-8500RR 大振幅振动器,走的是 "低频大振幅" 路线 ——22 kHz、振幅优于旧型号,专门对付厚料与纤维增强材料;主机侧则提供 300 W 输出与 PLC 接口,把这套工艺接进自动化产线。

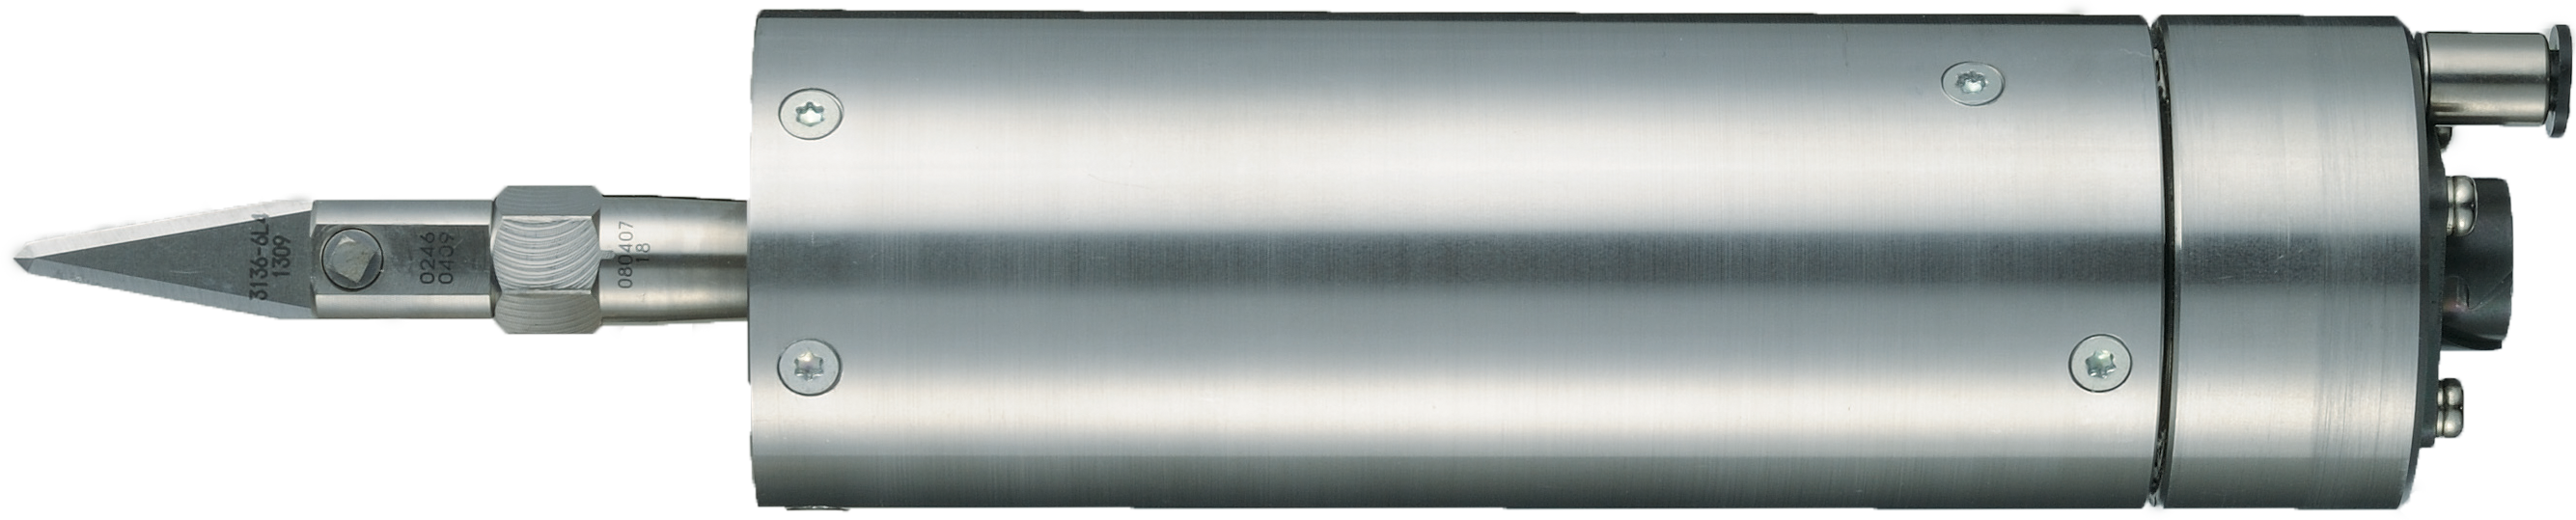
一、22 kHz 大振幅:为什么不是频率越高越好
超声切割不是频率越高越强。频率高,切口细、热影响小,适合薄料与涂层材料;频率低,单次振幅大、冲击穿透力强,更适合厚板和纤维类材料。
SF-8500RR 为 22 kHz 机型,定位是大振幅款,叶片振幅优于旧型号 —— 这意味着同样的进给速度下,刀尖对材料的 "撕裂" 更充分,蜂窝状夹层、碳纤维预浸料、多层片材这类需要穿透的材料可以一次切透,不必反复走刀。刀刃厚度按规格为 0.4~1.0 mm,覆盖从精细修边到粗切的不同需求。
二、42φ 圆柱结构:为机器人末端设计的形态
振动器的外形决定了机器人能不能把它带到需要的姿态。SF-8500RR 采用 42φ 圆柱结构,同时优化了机身与线缆走向,因此便于搭载到自动机、机器人与绘图仪上,支持三维工件切割—— 不是只能切平面的台式设备。
质量 650 g、外壳 SUS303、线缆*长 10 m,轻量与耐蚀兼顾。对六轴机器人末端而言,650 g 属于对负载与惯量影响较小的量级;10 m 线缆则让主机可以离线集中摆放,机器人只带一根线束运动。
三、能切什么:纤维增强材料是重点
按样本给出的适用范围,SF-8500RR 覆盖:板材、薄膜与废料;碳预制件、聚乙烯纤维、碳纤维模压件、玻璃纤维 GFRP;以及硫化/未硫化材料、片材与管材。
其中纤维类材料的价值*直接:传统刀切会在纤维断口处产生毛边与分层,冲切需要开模且换规格成本高;超声切割靠高频振动让树脂局部软化、纤维被 "推" 断而非 "压" 断,切面平整、纤维不散、粉尘少。
四、主机:300 W、可调、可接 PLC
SF-3441 输出 300 W,功耗 500 VA,电源单相 AC200V、50/60Hz,外形 232(宽)×340(深)×175(高)mm,重 7 kg。频率可调并带自动频率跟踪(样本中 "自动后桥" 为机翻写法,实指自动锁定谐振点);输出为无阶连续可变,可随材料连续调整。
接口是它与传统机型的分界:输入侧含输出开关、幅度调整与错误恢复,可由 PLC 直接给指令;输出侧含模拟输出、频率脉冲输出、负载警告、电源状态监控与故障检测。相比传统继电器控制,它多了振动频率与误差类型的数字信号,以及标配的负载与幅度模拟量。
实际用途很明确:负载模拟量可判断刀具磨损与卡料,故障类型信号能让上位机区分过载、过热与谐振异常,而不是笼统报 "报警"。对做设备联网与预防性维护的工厂,这是把超声切割纳入数据链的前提。
五、同主机可换的其他振动器
SF-3441 可通过更换振动器适配不同工况,已知配套组合还包括 SF-8541RR(40 kHz,高频紧凑型,适合海绵、特种纸、涂层纸、光纤、薄膜、密封剂)。选型口径就一句:薄料与切口光洁取 40 kHz;厚料与纤维增强材料取 22 kHz 大振幅。 一台主机覆盖两类工艺,不必为不同材料各买一台。
六、供货信息
SONOTEC(松泰克)超声切割系统由深圳纳加霍里科技授权代理销售。公司作为日本多家工业品牌授权代理商,主营 FA 自动化配套与半导体制程设备相关产品,可提供SONOTEC(松泰克)超声切割主机与振动器的组合选型、机器人末端搭载与 PLC 接口对接说明、杨平测试,刀片与配件补给。SF-3441 与 SF-8500RR 可接受订货,具体库存与交期以询价回复为准。